
Порошковое покрытие для алюминиевой ленты на высокоскоростной линии: что важно при скорости 30–120 m/min?
Окраска рулонного металла меняет правила нанесения порошковых покрытий
В большинстве процессов нанесения порошкового покрытия отдельные изделия подвешивают на конвейере: алюминиевые профили, каркасы мебели, электротехнические шкафы или автомобильные компоненты.
Алюминиевая лента с предварительно нанесённым покрытием отличается.
Вместо нанесения покрытия на отдельные детали непрерывная алюминиевая лента на высокой скорости проходит предварительную обработку, нанесение порошка и отверждение. Rivers работала с линиями предварительного покрытия рулонного металла, действующими примерно на 30–120 m/min, что создаёт технические задачи, существенно отличающиеся от задач обычных линий нанесения порошковых покрытий.
При таких скоростях даже небольшие отклонения в подаче порошка, толщине пленки или режиме отверждения могут за считаные минуты повлиять на большое количество материала.
Поэтому для производителей рулонного металлопроката ключевой вопрос не сводится к тому, может ли порошок отвердеть.
Вопрос в том, может ли порошковый материал наноситься, растекаться, отверждаться и сохранять однородный внешний вид в пределах очень короткого и строго контролируемого производственного цикла.
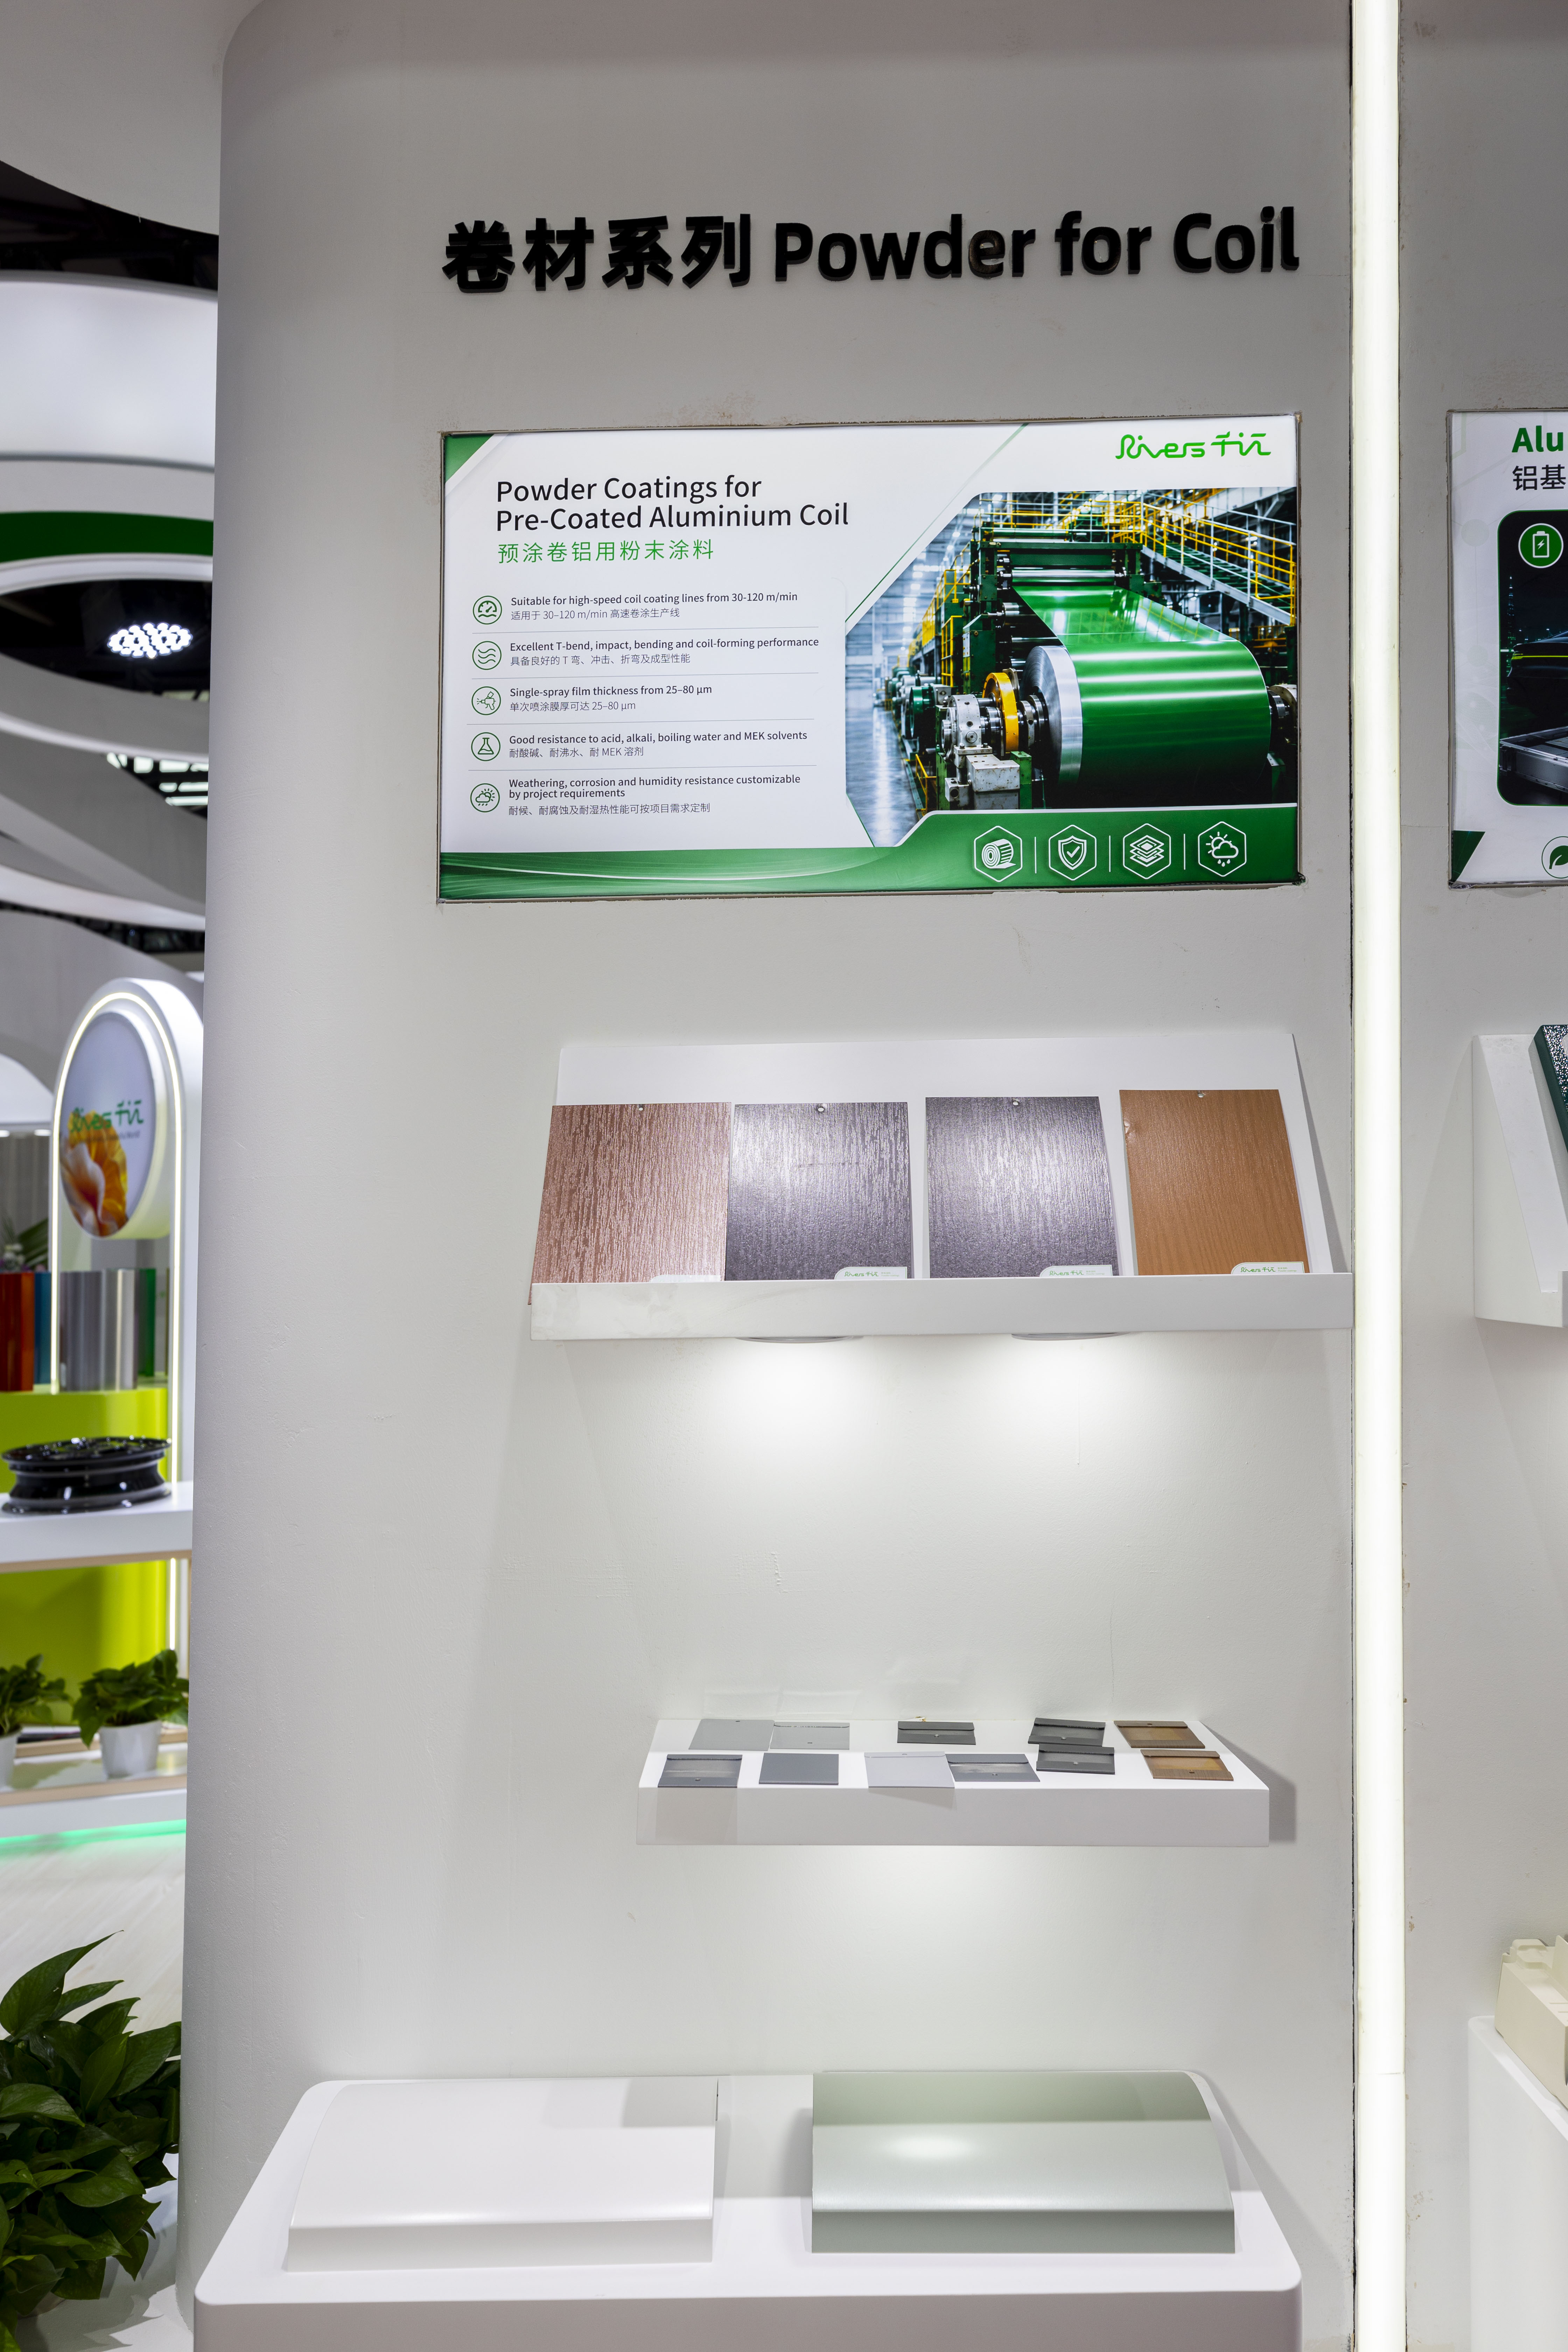
Скоростным линиям требуется быстрое и предсказуемое отверждение
Порошковым покрытиям требуется достаточное количество тепловой энергии для плавления, растекания и завершения реакции отверждения.
На обычной линии окраски деталей может быть доступно относительно длительное время выдержки в печи. На высокоскоростной линии окраски рулонного металла возможности регулирования гораздо более ограничены.
Поэтому состав покрытия необходимо подбирать с учетом фактической конфигурации линии, включая толщину полосы, длину печи, скорость линии и пиковую температуру металла.
Это важно, поскольку температура воздуха в печи не равна температуре основания. Сама алюминиевая полоса должна достичь температурных условий, необходимых для отверждения порошкового материала.
Если режим отверждения слишком длителен для линии, покрытие может выйти из печи недостаточно отверждённым. Это может снизить адгезию, механические характеристики и химическую стойкость.
Если состав реагирует слишком быстро, растекание и выравнивание покрытия могут ухудшиться до того, как поверхность сформируется должным образом.
Цель — обеспечить контролируемый баланс между плавиться, растекаться и отверждаться.
Толщина покрытия влияет на затраты и технологический процесс
Порошковое покрытие часто ассоциируется с относительно большой толщиной плёнки. Нанесение на рулонный металл требует более точного подхода.
В проектах Rivers по предварительному нанесению покрытия на алюминиевую ленту практическая толщина однослойного покрытия может составлять приблизительно 25–80 μm, тогда как диапазон около 30–50 μm часто служит подходящей отправной точкой в зависимости от требуемых характеристик и отделки.
Почему это важно?
На непрерывной линии окраски рулонного металла каждый дополнительный микрон распространяется на очень большую площадь покрытия.
Неоправданно толстый слой увеличивает расход порошка и стоимость нанесения покрытия. Избыточная толщина также может влиять на внешний вид и поведение изделия при последующей формовке.
Однако слишком тонкий слой может снизить укрывистость, однородность поверхности или защитные свойства.
Поэтому наиболее экономичным не обязательно будет порошок с самой низкой ценой за килограмм. Экономичнее система, обеспечивающая требуемый внешний вид и характеристики при контролируемой и воспроизводимой толщине покрытия.
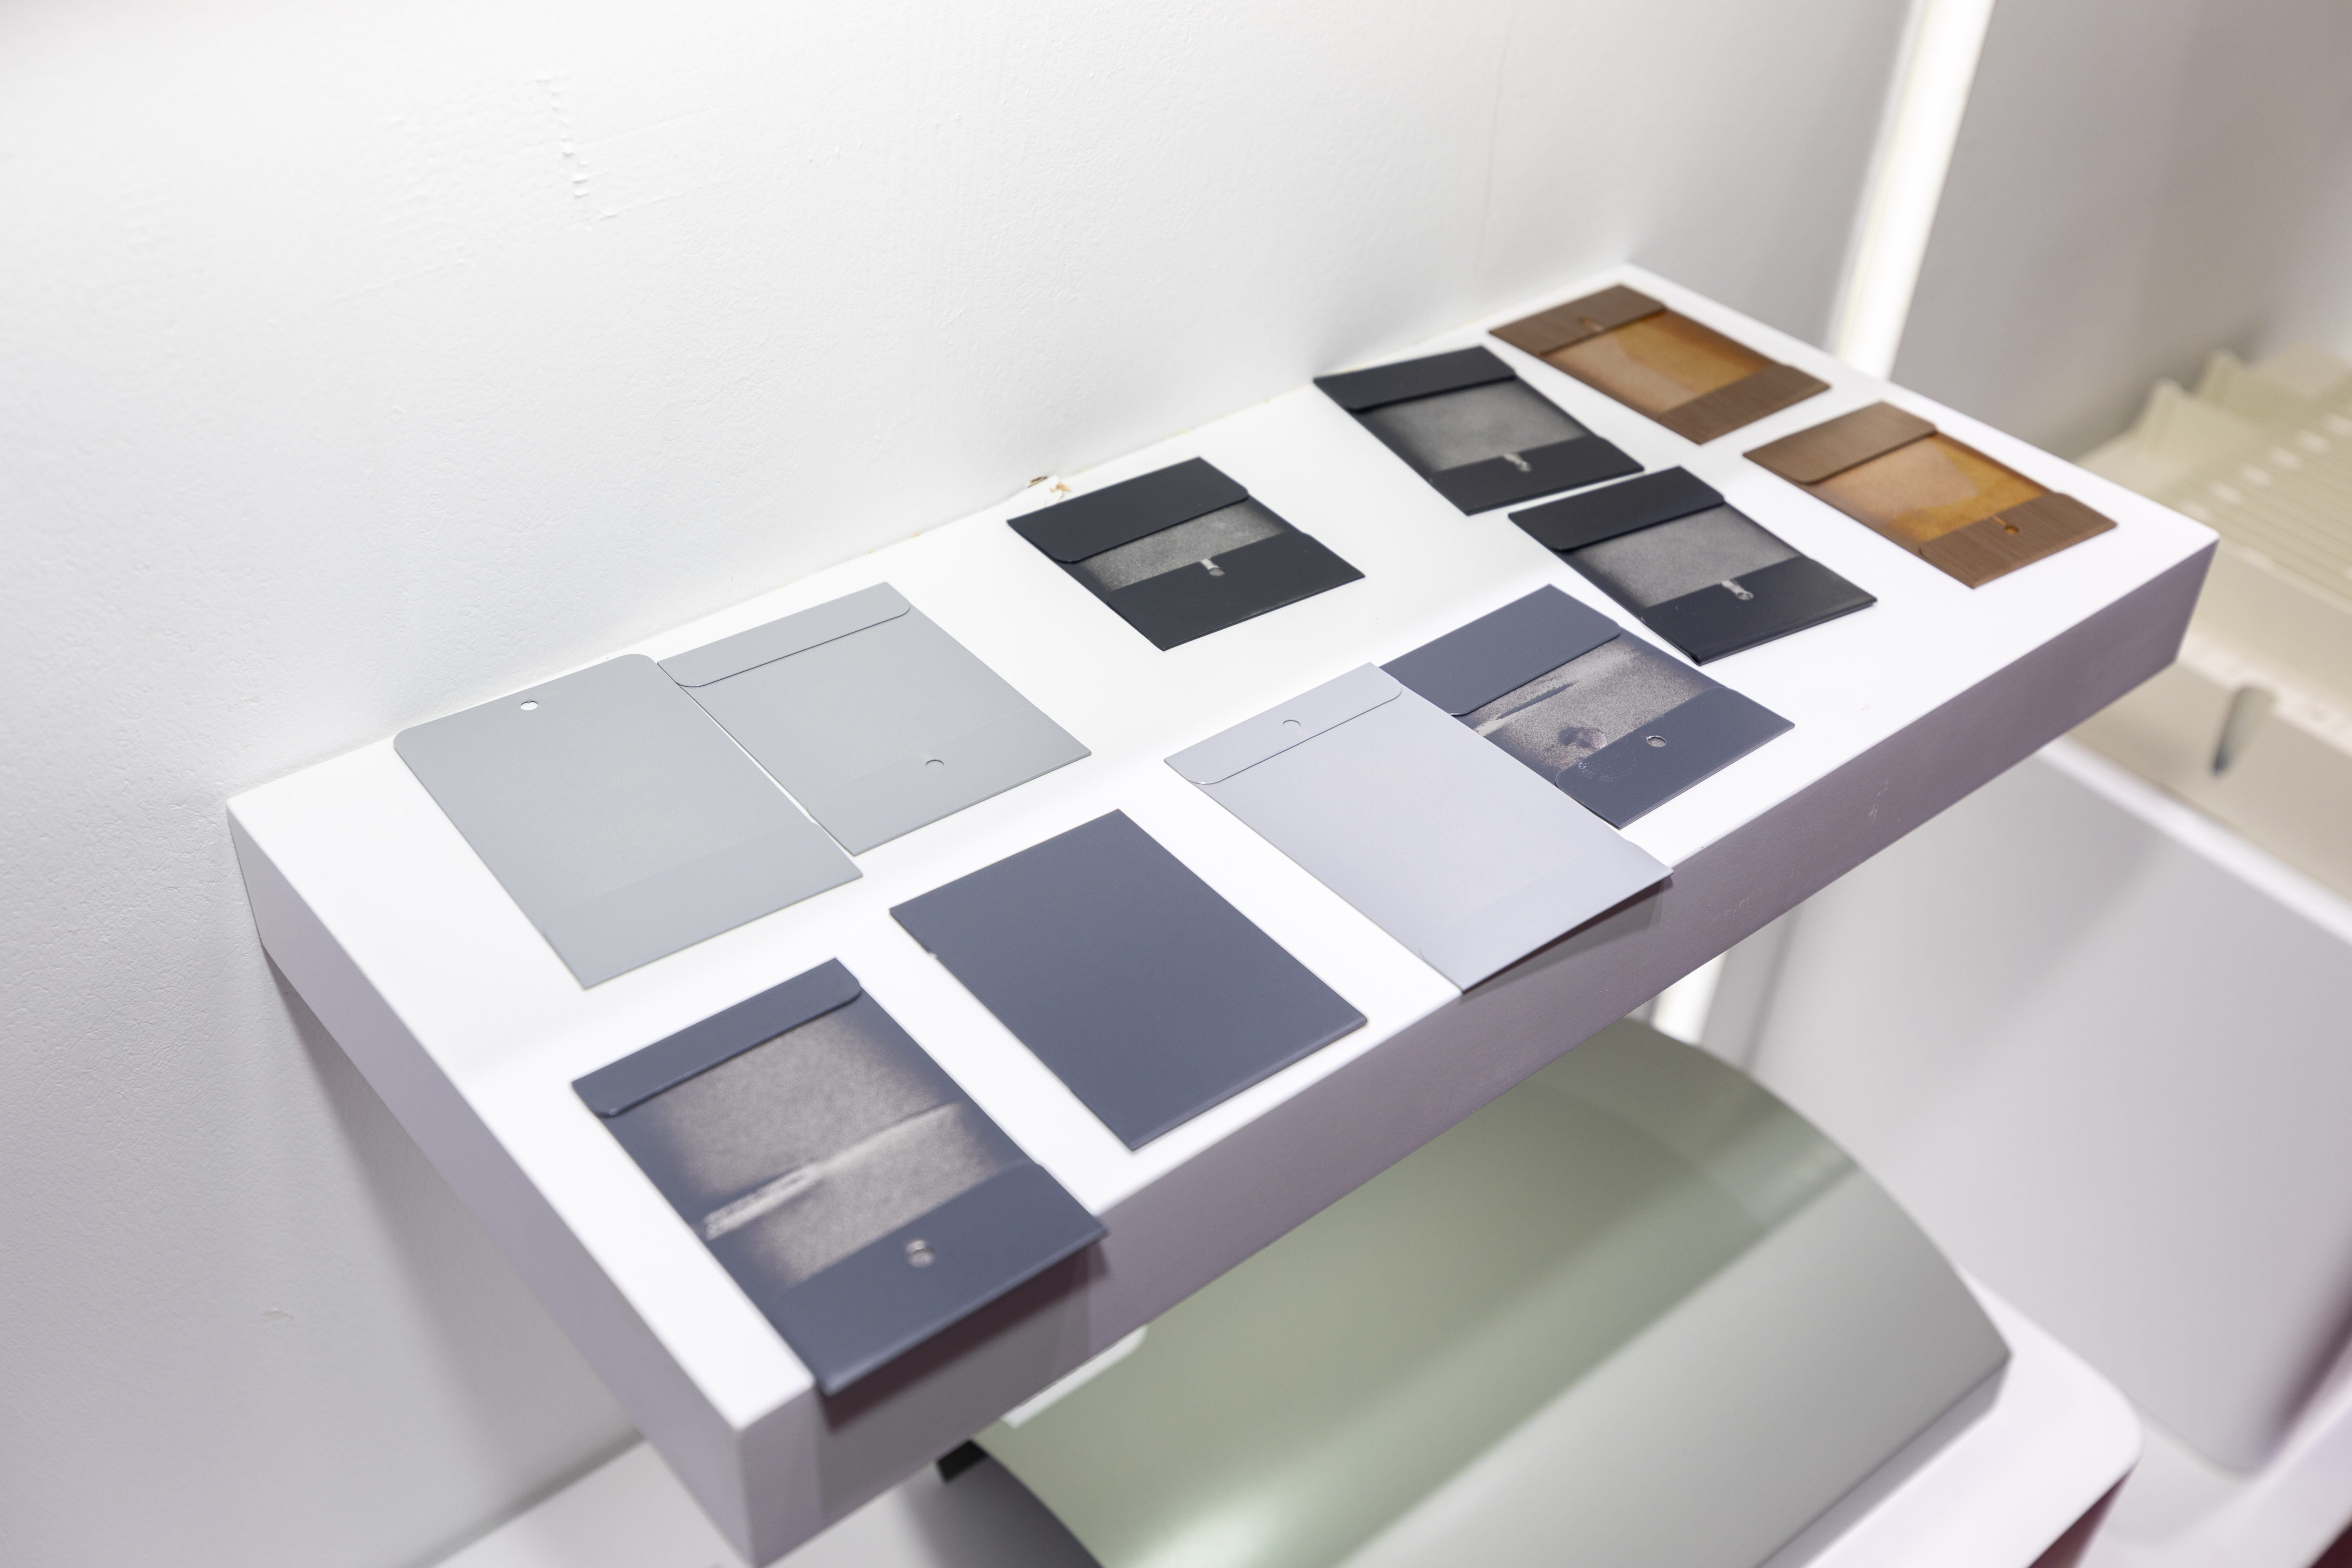
Равномерность поверхности особенно заметна на рулонном металле
Сплошной алюминиевый лист позволяет создавать большие поверхности без стыков.
Поэтому дефекты внешнего вида легко заметить.
Различия в блеске, шагрень, поры, загрязнения и нестабильный цвет, которые могут быть малозаметны на детали сложной формы, становятся очевидными на широкой полосе с покрытием.
Поэтому гранулометрический состав порошка, его электростатические свойства и растекание расплава требуют тщательного контроля.
Для декоративных применений не менее важна стабильность цвета. Если рулонный металл с покрытием затем режут или формуют в панели, которые устанавливают рядом, различия между партиями или внутри рулона могут стать заметными в готовом изделии.
Rivers сочетает разработку рецептур с измерением цвета, подготовкой образцов и контролем качества производства, чтобы снизить эти риски до начала коммерческих поставок.
Необходимо учитывать заключительный этап формовки
Нанесение покрытия на алюминиевую полосу не обязательно завершает производственный процесс.
Сталь с предварительно нанесённым покрытием затем может подвергаться резке, гибке, штамповке или профилированию для изготовления готовых компонентов.
Это означает, что покрытие должно не только обеспечивать внешний вид и адгезию на плоской панели, но и обладать достаточной гибкостью для последующей обработки.
Покрытие, безупречно показавшее себя на неподвижной лабораторной панели, может вести себя иначе при изгибе алюминия по малому радиусу.
Поэтому Rivers рекомендует оценивать всю технологическую цепочку производства:
Алюминиевая лента → Предварительная обработка → Нанесение порошкового покрытия → Отверждение → Охлаждение → Резка / Формовка → Готовое изделие
Требования к механическим свойствам следует определять на этапе разработки покрытия, а не выявлять после запуска рулонного материала в серийное производство.
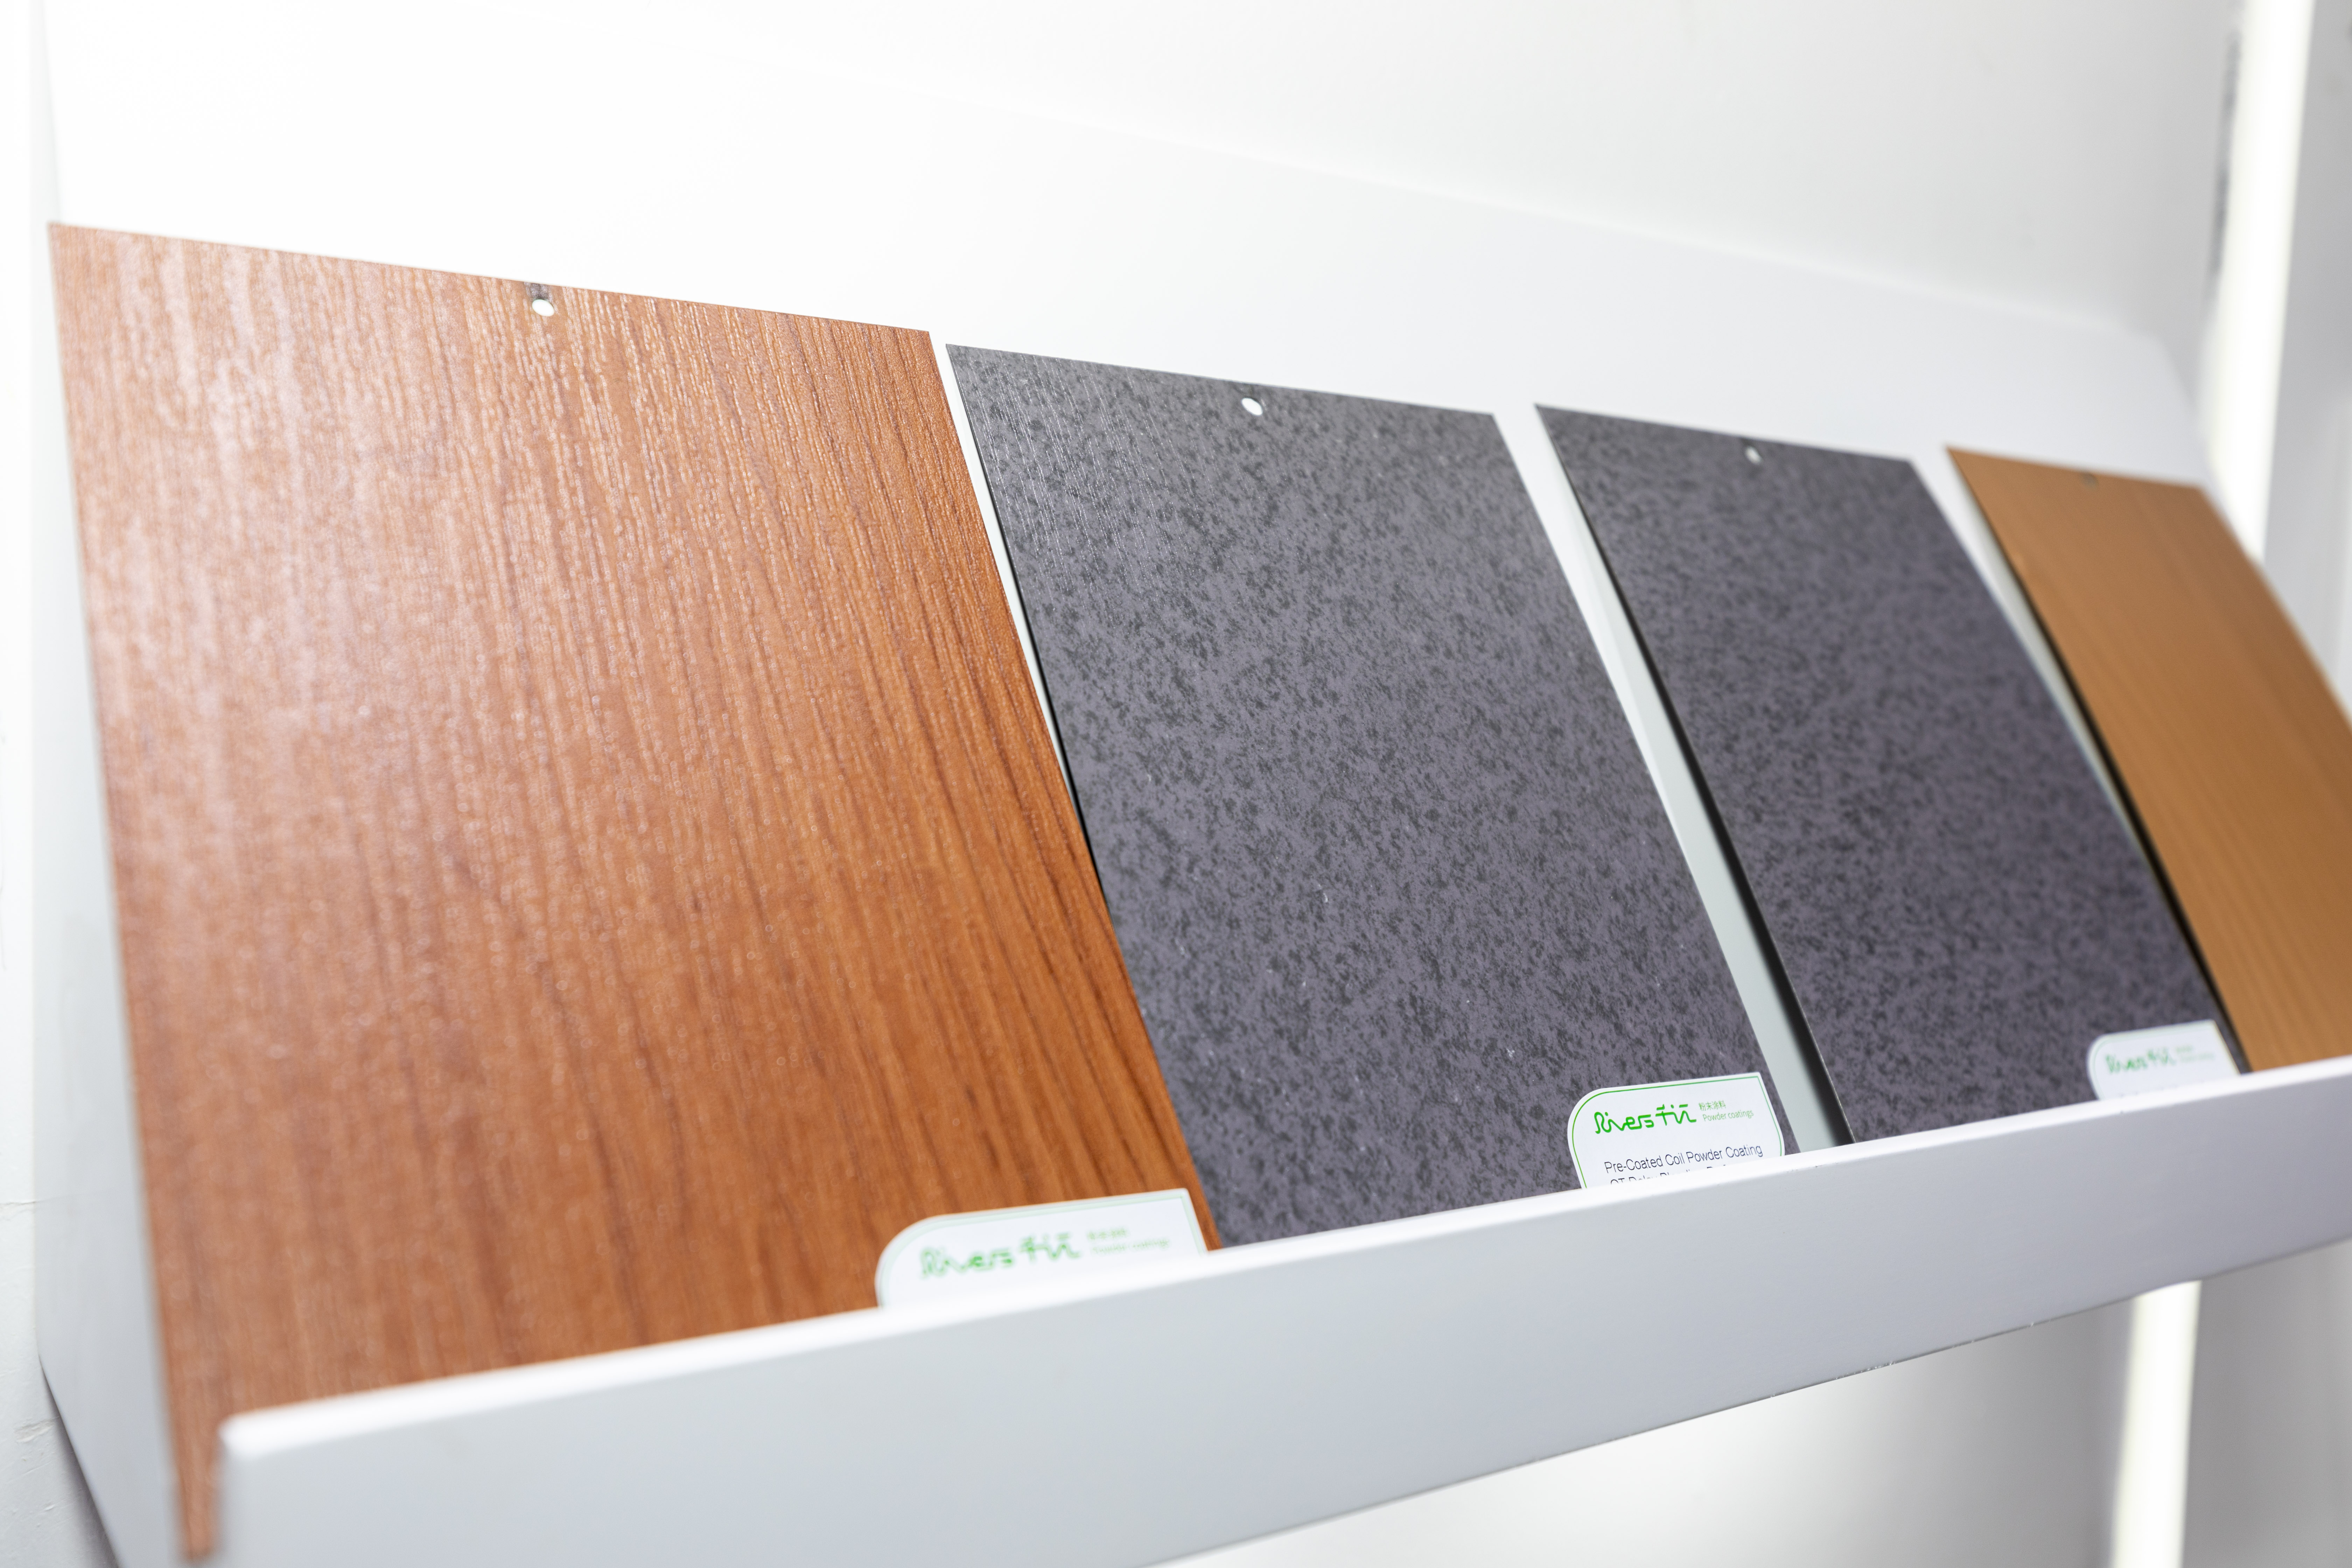
Атмосферостойкость зависит от конечной области применения
Алюминий с предварительно нанесенным покрытием применяется во многих отраслях, и не для каждого случая требуется одинаковая атмосферостойкость.
Для внутренних декоративных панелей приоритетными могут быть внешний вид, гибкость и экономичность.
Наружные строительные элементы требуют значительно более высокой стойкости к солнечному свету и атмосферным воздействиям.
Для архитектурных применений Rivers может использовать свою обширную технологическую платформу полиэфирных покрытий, включающую продукты, соответствующие QUALICOAT Class 1, Class 2 и Class 3 уровни эксплуатационных характеристик, а также системы, разработанные с учётом AAMA 2603, AAMA 2604 и AAMA 2605 требования.
Подходящий химический состав следует выбирать с учётом конечного применения алюминиевого изделия с покрытием, а не только того факта, что покрытие наносится на рулонной линии.
Цвета и специальные эффекты открывают новые возможности
Порошковое покрытие рулонного металла не ограничивается стандартным белым или серым цветом.
По мере развития технологий нанесения порошка производители могут осваивать матовые поверхности, текстуры, металлические эффекты и другие декоративные покрытия.
Однако чем сложнее декоративные эффекты, тем выше чувствительность процесса к условиям нанесения.
Например, металлическое порошковое покрытие должно сохранять однородный внешний вид на непрерывно движущейся полосе. Чтобы предотвратить изменения внешнего вида, необходимо тщательно контролировать рекуперацию порошка и параметры электростатического нанесения.
Rivers располагает широкими производственными возможностями в области изготовления металлических изделий, включая более 30 крупных линий для бондинга, что может способствовать разработке металлизированных продуктов с бондингом, когда требуется более стабильный эффект.
Возможность получения каждого вида отделки всё же необходимо проверить на фактическом оборудовании заказчика для окраски рулонного материала до начала полномасштабного производства.
Почему одних образцов-пластин недостаточно
Стандартная панель с покрытием, нанесённым распылением, остаётся полезной для предварительной оценки цвета, глянца и основных свойств покрытия.
Однако для высокоскоростного нанесения покрытия на рулонный металл успешные лабораторные испытания — лишь начало.
Окончательная проверка должна проводиться в условиях, соответствующих условиям промышленной линии.
Rivers может сотрудничать с клиентами на этапах оценки рецептуры, подготовки образцов и производственных испытаний, корректируя параметры с учётом скорости линии, характера отверждения и требуемой толщины плёнки.
После подтверждения пригодности покрытия производственные мощности Rivers позволяют перейти к регулярным поставкам. Компания эксплуатирует более 100 линий экструзии и измельчения, с годовой производственной мощностью по выпуску порошковых покрытий свыше 100,000 тонн во всей производственной сети компании.
Для производителей рулонного проката непрерывным способом такое сочетание возможностей разработки рецептур и поставок важно, поскольку простои высокоскоростных линий могут обходиться чрезвычайно дорого.
Разработка порошкового покрытия с учётом производственной линии
Высокоскоростное нанесение покрытий на рулонный металл демонстрирует важный принцип применения промышленных порошковых покрытий:
состав рецептуры и производственный процесс нельзя рассматривать отдельно.
Скорость линии, толщину плёнки, температуру подложки, допустимый диапазон режимов отверждения, внешний вид и требования к последующей формовке необходимо рассматривать в комплексе.
При правильном согласовании этих параметров порошковое покрытие может стать для производителей алюминиевой ленты эффективным способом получения долговечных покрытий с отличительным внешним видом.
Цель не сводится к тому, чтобы порошок отверждался быстрее.
Цель — создать систему покрытий, которая остаётся стабильность при производственной скорости.
Призыв к действию
Разрабатываете или оптимизируете линию нанесения порошкового покрытия на алюминиевую ленту? Сообщите Rivers Powder Coatings скорость линии, толщину алюминия, параметры печи, целевую толщину покрытия и конечную область применения. Мы поможем с выбором продукта, подготовкой образцов по вашим требованиям, предоставлением TDS/SDS, расчетом стоимости, подбором цвета и технической оценкой для производственных испытаний.

Rivers (Qianjiang) Group
Zhaoqing Qianjiang High-Tech Materials Technology Corporation
Guangdong Huajiang Powder Technology Co., Ltd.
Shandong Qianjiang Powder Technology Co., Ltd.
Guangdong Wesdon Rivers Powder Paints Scientifc Research Co., Ltd.
Zhaoqing Qianjiang Coating Co., Ltd.
Zhuhai Zhengdong Chemicals Co., Ltd.
Zhongshan Yonghan Industrial Additives Co., Ltd.
Guangdong Honglang Technology Co., Ltd.
WhatsApp: +86 150 1171 7323
Эл. почта: global@riversqj.com
Адрес:
Guangdong Huajiang Powder Technology Co., Ltd.
Китай, провинция Гуандун, г. Чжаоцин, высокотехнологичная зона Даван, ул. Цзяньшэ, 27


